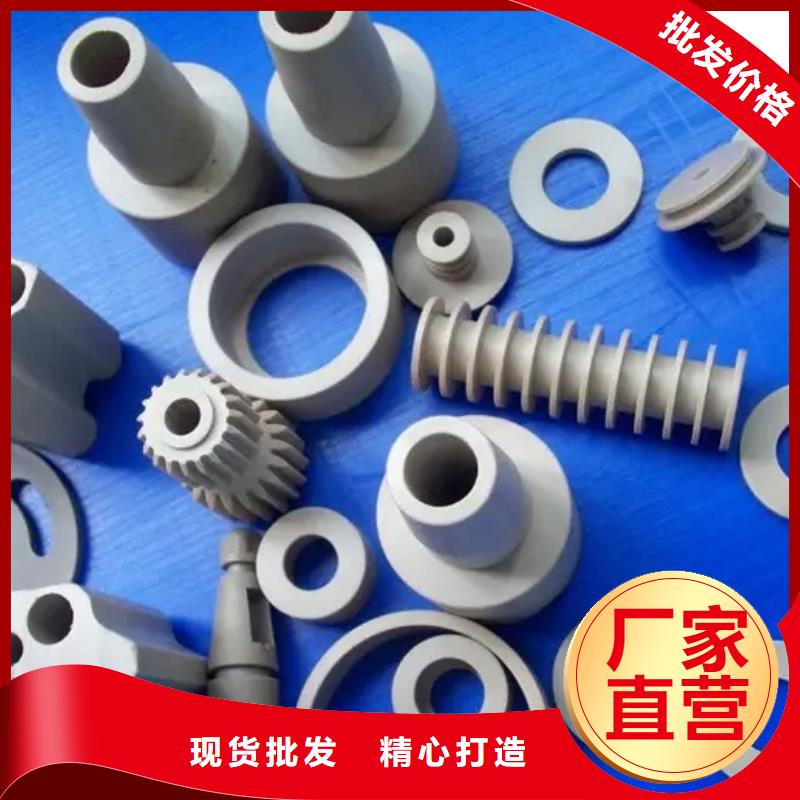
以下是:邢台市南和区注塑产品-注塑件加工直销厂家的产品参数
以下是:邢台市南和区注塑产品-注塑件加工直销厂家的图文视频
【铭诺】为客户提供多样化产品,包括
隆尧尼龙套、
巨鹿大口径橡胶管、
临西注塑加工厂家等,适配多元场景需求。
注塑产品-注塑件加工直销厂家,
铭诺橡塑制品(邢台市南和区分公司)为您提供
注塑产品-注塑件加工直销厂家产品案例,联系人:
杜鑫鑫,电话:
【18631871991】。 河北省,邢台市,南和区 2021年,南和区实现地区生产总值92.22亿元,全部财政收入9.56亿元。
别再等待了,仅仅一分钟,就能通过我们的注塑产品-注塑件加工直销厂家产品视频探索到无数令人心动的细节和亮点。
以下是:邢台南和注塑产品-注塑件加工直销厂家的图文介绍


邢台南和注塑产品 参考事项 5-1所谓材料的流动性,一般指测定在一定的温度,一定的压力下的材料在一定的时间内流入注流孔的重量。表示材料的流动性能有材料的融化指数。例如:聚本乙烯的融化指数为在 190 度下加上 2160+-10 度的载荷挤出时 10 分钟流过注流孔的重量。 5-2 作为测定树脂流动性的使用方法,使用螺旋流动(旋涡)模具,用这个可以测定出树脂填充的长度结果射出保压时间在一定时间以上同填充长度没有关系,但是太短的场合会引起填充不足(缺料)。司材料在料筒内滞留的时间无关 射出速度如果太慢,填充变得不充分,然而在一定值以上的速度会影响很小模具温度高的为好,影响也小。 螺杆可塑化行程假如有稍微剩余的话,填充长度变长。 射出压力同填充长度大体上是直线关系


邢台南和注塑产品 制品气蚀的方法 产生气蚀的原因 1-1 模具内的压力不足 1-2由于材料中有水分和挥发性 1-3 制品厚度过人及不均 相关联的知识 2一1 产牛气蚀(气泡,空孔) 的原因同凹痕相同 2-2 所谓气蚀,指模具内的材料从表面开始固化,对模具内的全部究积来讲材料相对不足,由于这个原因产生了真空状态的孔。一般发牛在制品 厚的地方和注口料处 2-3 透明制品气仙就成问题,不透明制品的场合气蚀没使用上障碍,还有制品内也不宜看创2-4 由士水分以及挥发分产生的气蚀, 般进都扩散创制品的所有部分,气蚀的形状·般较小 二。解决方法:3-1即时:提高射山压力,延长射山保乐时间,由于水分和挥发性分时,充分燥材料,还有,降低加热料简温度3一2 短期:注口料,流边,浇口适当地扩人。 3-3 长期: 制品过厚。 四.由于材料地差异 4一1 结晶性材料以及制品厚的场合


您购买 南和本地附近塑料件注塑加工、邢台南和注塑塑料滚轮、南和塑料把手注塑加工的业务合作伙伴,我们拥有专职的技术人员为您提供售前丰富的 南和本地ABS塑料件注塑加工厂、邢台南和本地注塑件加工产品介绍、售中给您专业的建议、售后施工指导等服务,铭诺橡塑制品(邢台市南和区分公司)一直在您身边,带给您性能优越、品质可靠且环境友好的 邢台南和塑料异形件注塑厂家、邢台南和本地附近PE塑料注塑件、南和本地PA注塑塑料异形配件产品。


邢台南和注塑产品 相关联的知识 2-1 材料中含有微量的水分,除了引起银条痕外,波流纹,白化,气泡等成型不良现象也会发生。对材料的流动性和热劣化等也有很坏的影响。 2-2 从料筒流向注嘴口流边、浇口的材料,如果温度变化的梯度太大,容易凡是材料的剪切。 2-3当模具的气体逸出场所变差的时候,也会发生银条痕。 解决的方法 3-1 即时:对材料完全燥。(用高温短时间干燥来做效果不好,普遍是以 85。C温度干燥 4 个小时)提高模具温度,降低加热料筒温度,对料简注射嘴进行保温。 3-2 短时间的:使流边变粗 3-3 长期的:避免设计制品厚度的差异,在制品厚度厚的地方附加上浇口
选购注塑产品-注塑件加工直销厂家来邢台市南和区找铭诺橡塑制品(邢台市南和区分公司),我们是厂家直销,产品型号齐全,确保您购买的每一件产品都符合高标准的质量要求,选择我们就是选择品质与服务的双重保障。联系人:杜鑫鑫-【18631871991】,地址:[邢台市南和区贾宋镇顺和路西侧河北润沃智慧物流邢台产业园A区6幢]。